

Observando la fundición de barbotina desde lejos, parece el trabajo más sencillo de la planta. Llenar el molde, esperar, sacar la pieza.
Cualquiera que realmente lo haya hecho lo sabe mejor. El espesor de la pared nunca se decide por la cantidad que se vierte. Pon el mismo engobe en dos moldes de yeso idénticos y obtendrás dos paredes diferentes. Lo que el operador contribuye es el tiempo: cooperación con la rapidez con la que el yeso absorbe agua, con el estado de la barbotina y con la espera intermedia.
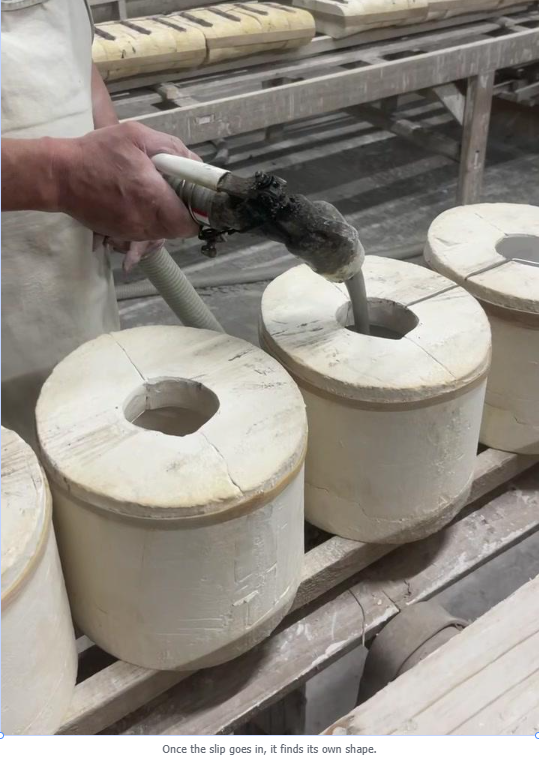
El artículo anterior cubrió cómo mantener uniforme un tanque de lodo. Este sigue el mismo desliz un paso más abajo: lo que realmente sucede después de llenar el molde.
Que cubre esto
01 Lo que realmente hace el yeso: el yeso saca el agua
02 Tres variables que deciden el espesor de la pared: tiempo, deslizamiento, moho
03 Tres detalles en este metraje que te dicen cómo funciona una línea de casting
04 Lectura de defectos por etapa del proceso y cinco controles que mantienen una línea honesta
01 Lo que realmente hace el yeso: el yeso saca el agua
El yeso es poroso. Sus poros se comportan como una enorme cantidad de capilares muy finos, y en el momento en que la barbotina toca la pared del molde, esos capilares comienzan a extraer agua de la barbotina.
Donde sale el agua, permanece el cuerpo: una capa de arcilla y fundente que se acumula contra la pared y se espesa a medida que pasa el tiempo, hasta alcanzar el espesor de pared que este producto necesita.
Sólo entonces comienza el siguiente paso: se vierte la barbotina sobrante, la pieza va perdiendo agua dentro del molde y una vez que se ha encogido lo suficiente como para mantener su forma, se abre el molde.
Por tanto, la fundición no es una sola operación. Son tres, en secuencia.
Habitar. El moho se absorbe, el cuerpo se espesa. Esto establece la pared.
Drenar. El excedente sale. Esto establece la uniformidad de la superficie interior.
Configuración. La pieza sigue secándose y encogiéndose dentro del molde. Esta etapa decide si se hunde o se deforma cuando se abre el molde.
La pieza sigue secándose y encogiéndose antes de su liberación. Esto decide si se hunde o se deforma cuando se abre el molde.
Comprime o estira cualquiera de los tres y ya no estarás haciendo el mismo producto.
02 Tres variables que deciden el espesor de la pared
Variable uno: tiempo de permanencia
El más obvio y el que más fácilmente se trata como el único. Una permanencia más prolongada significa una pared más gruesa; es cierto, pero si el moho y el engobe no están donde deberían estar, simplemente agregando tiempo se obtiene un cuerpo que es a la vez grueso y suave, que se distorsiona aún más fácilmente al soltarlo.
En la práctica, el tiempo de permanencia se establece producto por producto en una línea. Se calibra pesando la primera pieza y cortándola para medir la pared. Una vez fijado, se convierte en el ritmo del operador.
Variable dos: la condición del resbalón
El mismo tanque de barbotina se comporta de manera diferente en diferentes números. Una gravedad específica ligeramente mayor fortalece el cuerpo más rápido. Una temperatura ligeramente más alta mejora el flujo, pero también cambia la rapidez con la que el molde extrae agua. El defloculante adicional hace que la barbotina sea más delgada y mantiene las partículas separadas, lo que cambia la densidad con la que se compactan.
Esta es la razón por la que el artículo en suspensión merecía su propio artículo: muchos “problemas de molde” en una línea de fundición resultan, tras una investigación, ser problemas de deslizamiento. La temperatura del deslizamiento y la gravedad específica deben registrarse por turno, de la misma manera que se registra la temperatura del molde.
Variable tres: el estado del molde
Los moldes de yeso son consumibles. Cada ciclo deja un pequeño residuo en los poros y lleva consigo un poco de capacidad de absorción. Un molde viejo extrae agua más lentamente, por lo que el mismo tiempo de permanencia produce una pared más delgada.
Lo que significa que los moldes necesitan un ritmo de secado y regeneración: lavados después de su uso, secados hasta un nivel de humedad viable y luego devueltos a la línea. Demasiado húmedo, la absorción es lenta y el cuerpo permanece suave. Demasiado seco y la absorción es tan rápida que se forma una piel densa en la pared, lo que dificulta una mayor deshidratación.
Mezclar moldes nuevos y viejos en una línea es el tipo de problema más difícil de rastrear. El espesor de la pared varía pieza a pieza, pero cada pieza individual parece como si no se hubiera hecho nada mal.
03 Tres detalles en este metraje que te dicen cómo va la línea.
Uno: la barbotina secándose alrededor del orificio de llenado.
En cada molde del vídeo, el borde del orificio de llenado lleva un anillo de barbotina seca, en capas de pálidas a oscuras. Estos moldes se han vertido muchas veces y nadie se limpia la boca después.
La barbotina seca que cae dentro de la cavidad se convierte en una partícula dura. Las cajas de luz aparecen como protuberancias en la superficie; los pesados se convierten en poros y espiráculos después del disparo. Es la norma más barata de aplicar en la sala y una de las que más a menudo se salta.
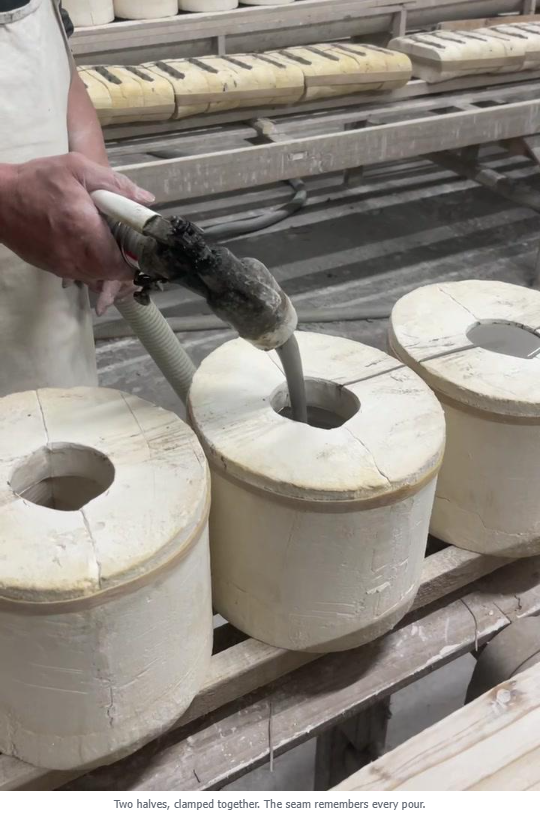
Dos: la línea de separación
El molde es de dos mitades. El lugar donde se asienta la costura y qué tan bien se cierra decide qué tan gruesa será la cresta de la costura después de soltarla. El deslizamiento que se desprende de la costura debe recortarse en el momento adecuado; se deja hasta que se seque, deja un surco al rasparlo.
Tres: la densidad de las estanterías.
Al fondo, los moldes y las piezas de fundición se apilan densamente, fila tras fila, en la distancia. Esa densidad es una compensación. Un embalaje más apretado significa más producción por unidad de tiempo, pero sin espacio para que se mueva el aire, toda la fila se encuentra en un nivel de humedad más alto, se absorbe más lentamente y le siguen paredes delgadas.
Por lo tanto, un bastidor lleno no es automáticamente un bastidor eficiente. Un diseño viable deja acceso aéreo a cada fila.
04 Defectos de lectura por etapa del proceso
Los defectos de fundición son más fáciles de rastrear si los clasifica por etapa en lugar de por nombre.
Pared irregular, un lado delgado: escenario de permanencia. Observe la edad del molde, la temperatura desigual del molde y una sola dirección de flujo de deslizamiento.
Poros, burbujas, superficies picadas: aire atrapado en la barbotina o aspirado durante el llenado. Primero verifique la desaireación y el envejecimiento, luego el ángulo en el que la pistola ingresa al molde.
Crestas de costura, líneas de separación pesadas: presión de sujeción insuficiente o deslizamiento excedente no recortado a tiempo.
Flacidez y distorsión en el lanzamiento: la etapa de preparación se interrumpió; el cuerpo todavía estaba demasiado húmedo cuando se abrió el molde.
Agrietamiento, especialmente agrietamiento radial en la base: secado demasiado rápido después de la liberación, secado de la superficie antes que el núcleo, contracción fuera de ritmo.
La ventaja de esta clasificación es que deja de adivinar por experiencia. El lugar donde aparece el defecto indica qué etapa es la culpable.
05 Cinco controles que mantienen honesta una línea de casting
1. Humedad del moho: un molde recién secado y uno recién liberado se sienten completamente diferentes en la mano. Mézclalos en la misma línea y el espesor de la pared no se mantendrá.
2. Temperatura de deslizamiento y gravedad específica: registrar ambas por turno, junto con la temperatura del molde. No después de que algo salga mal.
3. Espesor de pared de la primera pieza: cortar una cada vez que se cambia un molde o un tanque. Ese corte es más confiable que cualquier cantidad de intuición.
4. Humedad al soltar: ¿la pieza puede sostenerse por sí sola, se desmorona al recortarla? Esa es la medida directa para esta etapa.
5. Proporción de reutilización de barbotina excedente: la barbotina devuelta regresa al tanque y una proporción alta hace que la gravedad, la temperatura y el aire arrastrado se desplacen de manera constante. El resultado es un deslizamiento lento e invisible fuera de especificaciones.
Nada de esto exige equipos sofisticados. Un calibrador, un termómetro, un hidrómetro y una hoja de registro fija describirán una línea de fundición con mayor claridad que la memoria.
06 Donde el casting deja de ser la respuesta
Para qué sirve la fundición: formas irregulares, piezas con cavidades internas, volúmenes bajos a medianos con geometría compleja, cosas que el prensado y el conformado con rodillos no pueden producir a un costo razonable.
Para qué no sirve: paredes finas, volúmenes elevados y cubiertos de tolerancia estricta. Allí el conformado por presión y por rodillos es más rápido y consistente. La fundición a presión con moldes de resina porosa es mucho más rápida que con yeso, pero el revestimiento del molde es más pesado y las exigencias sobre la barbotina son más estrictas.
Así que la verdadera pregunta no es si el casting es un buen proceso. Se trata de si este producto, fundido, puede mantener la tolerancia de la pared y cumplir con el cronograma de entrega. Si no puede, ninguna habilidad del operador podrá rescatarlo.
El casting deslizante parece un trabajo manual. En realidad se trata de una negociación entre agua y yeso.
Todo lo que el operador puede hacer es mantener la barbotina en condiciones, mantener los moldes en condiciones y mantener la sincronización honesta. Cuando los tres se mantienen, el espesor de la pared se mantiene por sí solo.


